


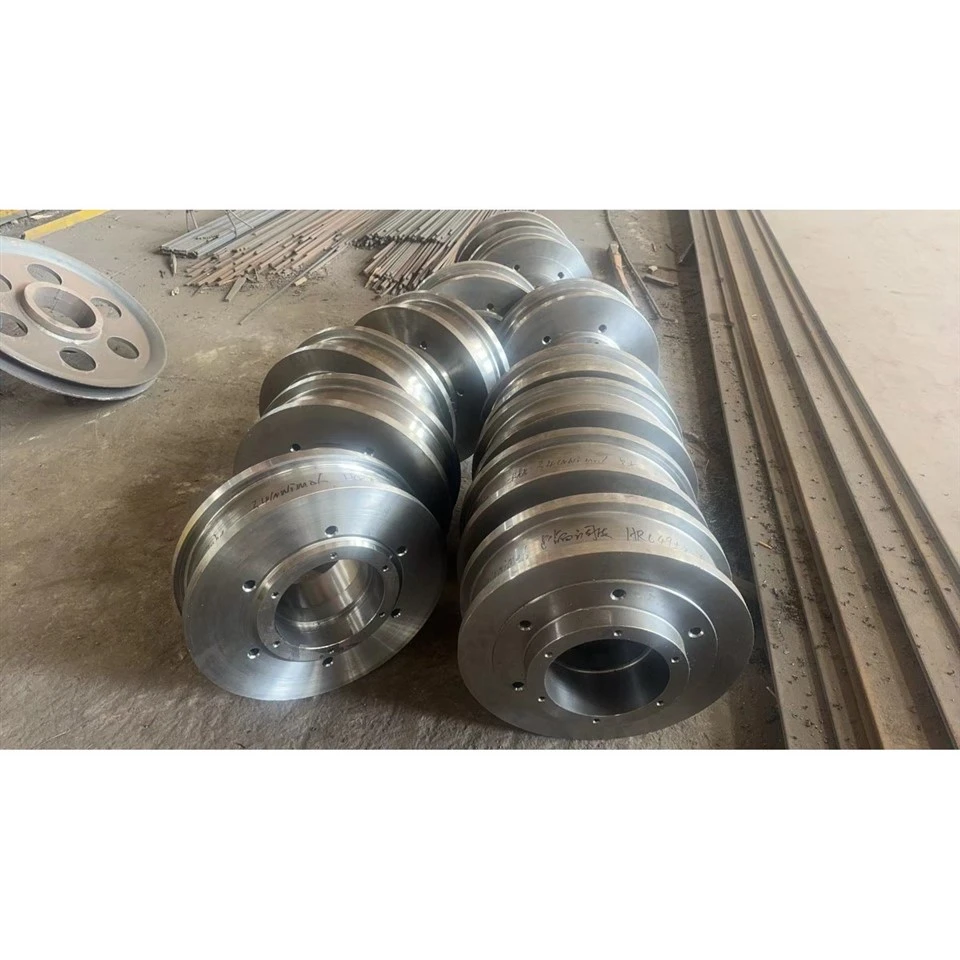


합금강 휠 바디
이 가이드에서는 압연기 및 크레인과 같은 중장비용 맞춤형 합금강 휠 본체 제조에 대해 자세히 설명하고 34CrNiMo6 소재, 유도 경화, 정밀 CNC 가공 및 엄격한 품질 보증을 강조합니다.
- 패스트 델리매
- 품질 보증
- 24/7 고객 서비스
합금강 휠 본체(중장비 및 OEM 교체 시장에서 기어 휠 본체, 드라이브 휠 블랭크 또는 기계 가공 휠 본체라고도 함)는 엄청난 방사형 하중을 지원하고 구동 토크를 전달하며 중공업 조립품을 안내하도록 설계된 견고한-고정밀 구조 회전 구성요소입니다. 34CrNiMo6과 같은 프리미엄 합금 구조강으로 제조되고 엄격한 담금질, 템퍼링 및 유도 경화를 거친 이 구성 요소는 철강 압연 공장, 대형 갠트리 크레인 및 대형 산업용 철도 운송 시스템과 같은 까다로운 높은{5}}응력 작동 환경을 위해 설계되었습니다.

1. 작동원리
부하 전송 및 지원:
드라이브 트레인 또는 이동식 어셈블리의 핵심 구조 링크인 합금강 휠 본체는 상부 구조 또는 기어 드라이브 메커니즘의 큰{0}방형 및 축 하중을 영구 변형 없이 레일이나 짝을 이루는 기계 트랙으로 직접 전달합니다.
토크 및 모션 안내:
기어 휠 본체 또는 구동 휠 블랭크로 통합되면 정밀하게 가공된 볼트 원과 키 홈을 통해 회전 입력을 수신하여 엄격한 축 정렬을 유지하면서 전동 토크를 부드러운 선형 또는 회전 동작으로 변환합니다.
표면 접촉 마모 저항:
연속 작동 중에 유도 경화 트레드 표면은 심한 구름 마찰, 국부적인 헤르츠 접촉 응력 및 경도가 높은 강철 레일에 대한 피로 마모를 견딥니다.-
2. 기술 사양 및 재료 화학 및 기계적 구성
| 아니요. | 기술적 속성 | 엔지니어링 사양 및 공차 |
| 1 | 제품 명칭 | 합금강 휠 바디 / 가공 휠 바디 / 크레인 휠 바디 |
| 2 | 재료 등급 |
34CrNiMo6 또는 이와 유사한 합금강 |
| 3 | 외경(OD) |
Ø570 mm (공차 -0.3 ~ -1.5 mm 이내로 제어) |
| 4 | 보어 직경 |
정밀 베어링/샤프트 맞춤용 Ø430 h7 |
| 5 | 내부 스텝 / 파일럿 직경 |
Ø515 h9 |
| 6 | 볼트 원 직경(LK 1) |
Ø370 ±0.2 mm (둘레에 걸쳐 장착 구멍 6개) |
| 7 | 볼트 원 직경(LK 2) |
Ø270 ±0.2mm(6x 보조 장착 구멍) |
| 8 | 나사형 장착 구멍 |
Ø240 M6 2개 세트(공차 -0.008 / -0.037) |
| 9 | 전체폭/두께 |
225mm(DIN 1013 표준 프로파일) |
| 10 | 트레드 경도(Randschichthärtung) |
49 ± 2 HRC(유도 표면 경화) |
| 11 | 경화 깊이(Rht) |
최소 18mm |
| 12 | 표면 거칠기 |
기능성 시트 및 트레드 영역 전체에서 Ra 1.6 ~ Ra 6.3 µm |
| 13 | 기하학적 공차 | 방사형 런아웃 《 0.032(데이텀 A); 축방향 런아웃 《0.088 (기준 A-B) |
| 14 | 단위 구성품 중량 |
약. 239.5kg/개 |
| 15 | 품질 및 검사 기준 |
100% 치수 CMM 보고서 및 초음파 테스트(UT) 검증됨 |
| 요소 | 표준 최소(%) | 표준 최대(%) | 실제 테스트(%) | 야금학적 기능 |
| 탄소(C) | 0.30 | 0.38 | 0.34 | 기본 경도, 인장 강도 및 내마모성 제공 |
| 실리콘(Si) | 0.10 | 0.40 | 0.25 | 탈산제 역할을 합니다. 탄력성과 항복강도를 증가시킵니다. |
| 망간(Mn) | 0.50 | 0.80 | 0.65 | 경화성, 심경화성, 인장강도 향상 |
| 크롬(Cr) | 1.30 | 1.60 | 1.45 | 내마모성 및 구조적 경화성을 향상시킵니다. |
| 니켈(Ni) | 1.30 | 1.70 | 1.50 | 저온 충격 인성과 피로 저항성을 대폭 향상- |
| 몰리브덴(Mo) | 0.20 | 0.30 | 0.25 | 템퍼링 취성을 방지하고 고온-강도를 높입니다. |
| 인(P) | - | 0.025 | 0.015 | 불순물 원소; 취성파괴를 제거하기 위해 엄격히 통제됨 |
| 유황(S) | - | 0.025 | 0.012 | 불순물 원소; 최적의 충격 연성을 위해 엄격하게 제어됩니다. |
| 철(Fe) | 균형 | 균형 | 균형 | 1차 금속 매트릭스 |
3. 일반적인 운영상의 결함 및 전문적인 솔루션
결함 1: 반복적인 하중이 심한 경우 휠 트레드의 표면 박리 또는 미세{1}}균열.
해결책: 원시 단조품에 대해 엄격한 초음파 테스트(UT)를 실시하여 내부 분리를 제거하고 정밀한 유도 경화 제어를 유지하여 강화된 케이스와 견고한 코어 사이의 원활한 전환 구배를 보장합니다.
결함 2: 높은-토크 전달 중에 조기 보어 마모 또는 베어링 맞춤 느슨해짐.
해결 방법: 정밀 CNC 마감 보링을 적용한 후 다중-공기 게이지 검사-를 통해 엄격한 ISO h7 공차를 확인하고 열팽창 시 억지 끼워 맞춤 무결성을 보장합니다.
결함 3: 허용 한계를 초과하는 방사형 또는 축방향 런아웃으로 인해 기계적 진동이 발생합니다.
해결책: 데이텀 A 및 A-B 정렬 클램핑이 통합된 다축 CNC 터닝 및 밀링 센터를 활용하여 단일 설정으로 동심도를 고정합니다.
결함 4: 충격 하중이 심한 경우 볼트 원(M6/M12 탭 구멍)의 나사산이 벗겨지거나 잘립니다.
해결책: 고정밀 탭 프로파일링으로 나사{0}}깊이 가공을 표준화하고{1}} 방청유 코팅 전에 나사 게이지를 100% 검증-합니다.
결함 5: 해상 운송 및 장기-보관 중 대기 부식.
해결책: 녹 제거-예방 오일, 안전한-층간 포장, 견고한 ISPM15 준수 훈증 소독 목재 수출용 상자 등을 포함한 다층 보호 요법을 적용합니다.
4. OEM 브랜드 대안 및 주류 산업 응용 분야
이 맞춤형{0}}엔지니어링 합금강 휠 본체는 SMS Demag, Danieli 및 Morgårdshammar와 같은 글로벌 리더가 제조한 중공업 어셈블리를 위한 직접 드롭인, 높은 내구성-대체 또는 맞춤형 OEM 대안으로 사용됩니다.
주류 산업 응용 분야:
철강 압연기 스탠드 조립품(드라이브 및 작업 롤 시스템): 열간 및 냉간 스트립 압연기에서 극심한 열적, 기계적 충격을 견디는 견고한{0}}고부하 압연 블록 및 구동 부품 역할을 합니다.
대형 오버헤드 크레인 및 갠트리 시스템(크레인 휠 본체/레일 휠 본체): 트랙 마모를 최소화하면서 크레인 활주로를 따라 수톤의 페이로드를 운반하기 위해 고톤수 교량 크레인 및 이송 차량에 배치됩니다.
산업용 운송 차량 및 중량물 취급 운송업자: 공장 베이를 가로질러 레이들, 슬래브 및 무거운 코일을 운송하기 위해 야금 공장에서 고{0}}하중- 베어링 구동 휠 블랭크로 활용됩니다.
5. 제조공정 및 중요관리점

고성능{0}}가공 휠 본체를 생산하려면 엄격하게 제어되는 야금 및 가공 작업 흐름이 필요합니다(표준 30~45일 생산 일정으로 입증됨).
1단계: 잉곳 주조 및 자유 단조(약. 30일): 원료 34CrNiMo6 합금강 잉곳은 단조 비율이 높은 유압 프레스에서 단조되어 입자 구조를 미세화하고 내부 다공성을 제거합니다.
2단계: 황삭 가공(약. 18일): 외부 단조 스킨 제거, 외경 초기 선삭 및 예비 페이싱.
3단계: 담금질 및 템퍼링(QT 열처리, 약. 7일): 지정된 인장 강도와 코어 인성을 달성하기 위한 열 정제입니다.
4단계: 준정삭 가공(약. 15일): 계단형 직경의 정밀 선삭, 숄더 위치 지정 및 예비 보링.
5단계: 구멍 뚫기 및 태핑(약. 15일): 볼트 원의 CNC 가공, M6 태핑 및 핀 구멍.
6단계: 트레드 유도 경화(약. 5일): 18mm 깊이와 49±2 HRC를 달성하기 위한 국부적인 고주파- 표면 경화입니다.
7단계: 정밀 마무리 및 연삭(약. 10일): 중요한 맞춤의 최종 연삭 및 기하학적 공차 검증.
8단계: 보호 도장 및 포장(약. 7일): 산업용 -부식 방지 코팅 및 견고한 수출 목재 상자 포장.
6. 품질보증 및 검사기준
100% CMM 치수 검증: 제조된 모든 합금강 휠 본체는 엔지니어링 도면 공차(예: Ø570, Ø430h7 및 깊이 치수)에 대해 엄격하게 검사됩니다.
야금 및 경도 테스트: 34CrNiMo6에 대한 화학 조성 적합성과 표면 경도 깊이 검증을 검증하는 인증된 실험실 테스트입니다.
비{0}}비파괴 테스트(NDT): 초음파(UT) 및 자분(MT) 테스트는 원시 단조품 및 완성된 임계 응력 영역에서 수행되어 내부 균열이나 이물질이 없는지 확인합니다.
추적성 및 문서화: 모든 배송 배치와 함께 완전한 재료 테스트 보고서(MTR), 열처리 곡선 및 검사 시트가 제공됩니다.
7. FAQ
Q1: 맞춤형 OEM 도면이나 외국 표준(DIN/EN)을 기반으로 이러한 휠 바디를 제조할 수 있습니까?
답: 그렇습니다. 당사는 귀하가 제공한 기술 도면(예: 독일/유럽 DIN 표준, 재료 34CrNiMo6)을 기반으로 하는 비표준 맞춤형 제조를 전문으로 합니다.
Q2: 산업용 휠 롤러 또는 드라이브 블랭크 배치의 표준 리드타임은 얼마나 됩니까?
A: 맞춤형 배치의 표준 생산 주기는 일반적으로 단조, 열처리, 정밀 CNC 가공 및 엄격한 검사를 포함하여 8~12주입니다.
Q3: 표면 경화 깊이와 경도의 일관성을 어떻게 보장합니까?
답변: 우리는 샘플 쿠폰 또는 테스트 보고서에 대한 파괴/비{0}}경도 깊이 테스트를 통해 검증된 자동화된 고온 측정 온도 제어 기능을 갖춘 고급 유도 경화 장비를 사용합니다.
Q4: 국제 배송 시 녹을 방지하기 위해 어떤 보호 조치가 취해지나요?
답변: 모든 기계 가공된 표면은 고급-등급 산업용 방청유-로 코팅되어 있으며 습기 차단-플라스틱 필름으로 싸여 있으며 견고한-ISPM15 훈증 소독 목재 수출 상자에 안전하게 포장되어 있습니다.
Q5: 어떤 상업 및 배송 조건을 지원합니까?
답변: 당사는 전체 수출 서류 및 제3자 검사 지원(SGS/BV)을 통해 Incoterms 2020에 따라 FOB(상하이), CIF 및 DDP 조건을 유연하게 지원합니다.{1}}
8. 중장비 부품을 업그레이드할 준비가 되셨나요? 지금 문의사항을 보내주세요!
고정밀 합금강 휠 본체, 크레인 휠 본체 또는 맞춤형 드라이브 휠 블랭크를 위한 신뢰할 수 있는 공장{0}}직접 파트너를 찾고 계십니까?- 복잡한 유럽 엔지니어링 도면을 기반으로 한 압연기 또는 대형 크레인에 대한 맞춤형 교체가 필요한 경우 당사 엔지니어링 팀이 제공할 준비가 되어 있습니다.
빠르고 경쟁력 있는 공장 견적을 원하시면 도면과 사양을 가지고 지금 저희에게 연락하십시오!
인기 탭: 합금강 휠 바디, 중국, 공급 업체, 제조업체, 공장, 맞춤형
